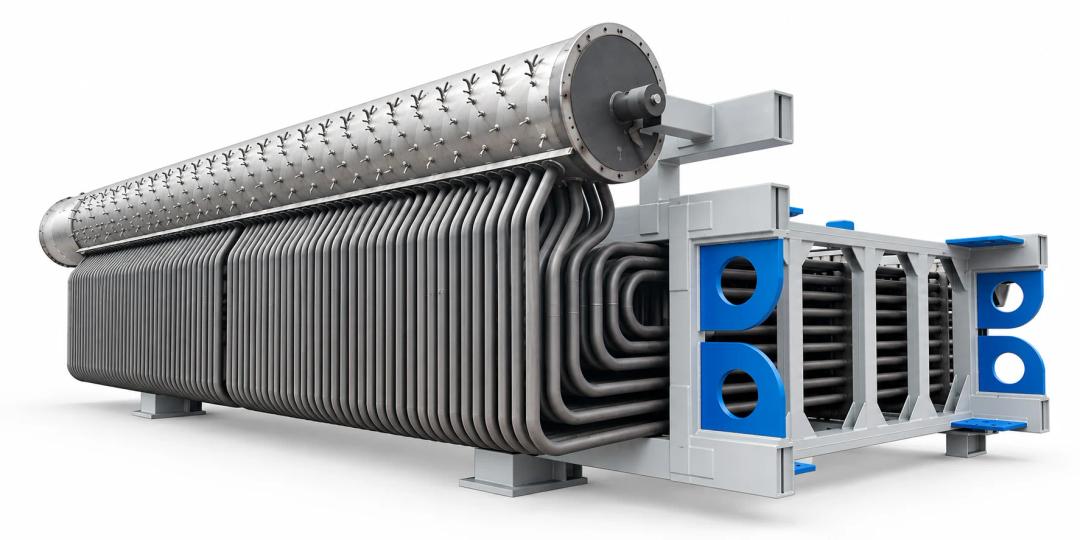
Пароперегреватель
- Срок изготовления:
- 45–60 дней
- Гарантия:
- от 12 до 36 месяцев
- Доставка:
- По России, в страны СНГ и дальнее зарубежье


Видео с производства
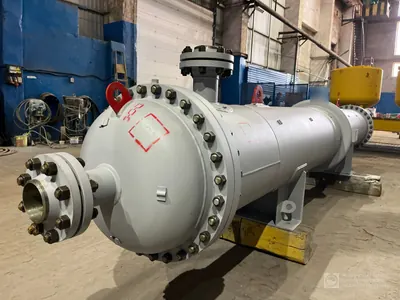
Изготавливаем пароперегреватели для стационарных котлов. Пароперегреватель нагревает насыщенный пар выше температуры насыщения. По устройству это трубный элемент поверхности нагрева котла.
Пароперегреватель изготавливаем под проект заказчика. По заказу поставляем его комплектно — вместе с узлами и комплектующими для проекта.
| Группа изделий | Давление среды, МПа | Температура среды, °C | Оговорка |
|---|---|---|---|
| I | свыше 10,0 | свыше 450 | — |
| II | свыше 4,0 до 10,0 включ. | до 450 включ. | — |
| III | от 0,07 до 4,0 включ. | до 300 | при наличии пароперегревателя — до 450 |
| Обозначение шипования | Графа | Значение в артикуле | Значение в графе | Таблица |
|---|---|---|---|---|
| 32/46-10-3-16 | tэ | 46 | 48 | 15.4-15.5 цельносварной экран |
| 32/46-10-3-20 | ||||
| 32/46-10-3-25 | ||||
| 32/48-10-2-20П* | n | 2 | 3 | |
| 32/48-10-2-25П* | ||||
| 50/70-10-3-25П* | tш | 25 | 20 | |
| 50/70-10-4-16 | dш | 10 | 30 |
| Величина | Значение |
|---|---|
| номинальный наружный диаметр трубы, мм | 16 |
| 20 | |
| 22 | |
| 25 | |
| 28 | |
| 32 | |
| 36 | |
| 38 | |
| 42 | |
| 45 | |
| 48 | |
| 50 | |
| 51 | |
| 57 | |
| 60 | |
| 76 | |
| 83 | |
| 89 | |
| 108 | |
| 121 | |
| 127 | |
| 133 | |
| 140 | |
| 152 | |
| 159 | |
| 168 | |
| 194 | |
| 219 | |
| 245 | |
| 273 | |
| 325 | |
| 426 | |
| 465 | |
| 550 | |
| 630 |
| Марка как напечатана | Марка нормализованная к кириллице | Содержит латинские буквы | Смешаны два алфавита | Где встречается |
|---|---|---|---|---|
| 09Г2С | 09Г2С | нет | нет | материал полосы оребрения |
| 1 Допускается проведение отпуска сталей марок 20 | 1 Допускается проведение отпуска сталей марок 20 | термообработка после холодного формоизменения | ||
| 1 Значение твердости металла контролируемого шва определяется как среднее | 1 Значение твердости металла контролируемого шва определяется как среднее | твёрдость металла шва | ||
| 10CrMo9-10 | 10CrMo9-10 | ДА — ОПАСНО | да | материал оребрённой трубы; материал полосы оребрения; термообработка после горячего формоизменения; термообработка после холодного формоизменения |
| 10Х13Г12БС2Н2Д2 | 10Х13Г12БС2Н2Д2 | нет | нет | термообработка после горячего формоизменения; термообработка после холодного формоизменения |
| 10Х9МФБ | 10Х9МФБ | |||
| 10Х9МФБ-Ш | 10Х9МФБ-Ш | |||
| 12МХ | 12МХ | овальность гибов; твёрдость металла шва; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 12Х11В2МФ | 12Х11В2МФ | термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 12Х18Н12Т | 12Х18Н12Т | |||
| 12Х1МФ | 12Х1МФ | материал оребрённой трубы; материал полосы оребрения; твёрдость металла шва; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 12Х2МФСР | 12Х2МФСР | термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 12Х2МФСР с помощью электронагрева по технологии | 12Х2МФСР с помощью электронагрева по технологии | термообработка после холодного формоизменения | ||
| 12ХМ | 12ХМ | материал полосы оребрения; твёрдость металла шва | ||
| 13CrMo4-5 | 13CrMo4-5 | ДА — ОПАСНО | да | материал оребрённой трубы; материал полосы оребрения; термообработка после горячего формоизменения; термообработка после холодного формоизменения |
| 15ГС | 15ГС | нет | нет | овальность гибов; термообработка после горячего формоизменения; термообработка после холодного формоизменения |
| 15ГС устанавливается | 15ГС устанавливается | термообработка после горячего формоизменения | ||
| 15Х1М1Ф | 15Х1М1Ф | ДА — ОПАСНО | да | термообработка после холодного формоизменения |
| нет | нет | твёрдость металла шва; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 15Х1М1Ф или | 15Х1М1Ф или | твёрдость металла шва | ||
| 15Х1М1ФЛ | 15Х1М1ФЛ | |||
| 15Х1М1ФЛ со | 15Х1М1ФЛ со | |||
| 15ХМ | 15ХМ | материал оребрённой трубы; материал полосы оребрения; овальность гибов; твёрдость металла шва; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 16ГС | 16ГС | термообработка после холодного формоизменения | ||
| 2 Для стали 12Х1МФ при местной термообработке с помощью | 2 Для стали 12Х1МФ при местной термообработке с помощью | |||
| 2 Результаты замеров твердости на отдельных участках шва не должны | 2 Результаты замеров твердости на отдельных участках шва не должны | твёрдость металла шва | ||
| 20 | 20 | материал оребрённой трубы; материал полосы оребрения; овальность гибов; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 20МФЛ | 20МФЛ | твёрдость металла шва | ||
| 20ПВ | 20ПВ | материал оребрённой трубы; овальность гибов; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 20ХМЛ | 20ХМЛ | твёрдость металла шва | ||
| P265GH | P265GH | да | материал полосы оребрения | |
| ДИ-59 | ДИ-59 | нет | термообработка после горячего формоизменения; термообработка после холодного формоизменения | |
| Примечание -Необходимость отпуска сталей марок 20 | Примечание -Необходимость отпуска сталей марок 20 | термообработка после горячего формоизменения | ||
| Сталь 20 | Сталь 20 | материал оребрённой трубы | ||
| более чем на 6 НВ от | более чем на 6 НВ от | твёрдость металла шва | ||
| величины нижнего предела и на 40 НВ от величины верхнего предела. | величины нижнего предела и на 40 НВ от величины верхнего предела. | |||
| с 15Х1М1Ф или | с 15Х1М1Ф или | |||
| электронагрева допускается снижение температуры отпуска до 700-740 °C. | электронагрева допускается снижение температуры отпуска до 700-740 °C. | термообработка после холодного формоизменения |
| Номинальный наружный диаметр трубы, мм | Минимальный прямой участок A, мм | Минимальный прямой участок B, мм |
|---|---|---|
| 16 | 45 | 50 |
| 20 | 50 | |
| 22 | ||
| 25 | ||
| 28 | 70 | 100 |
| 32 | ||
| 36 | ||
| 38 | ||
| 42 | 80 | |
| 45 | ||
| 48 | ||
| 50 | 85 | 120 |
| 51 | ||
| 57 | ||
| 60 | 90 | |
| 76 | 115 | 125 |
| 83 | 125 | |
| 89 | ||
| 108 | ||
| 121 | 250 | 250 |
| 127 | ||
| 133 | ||
| 140 | 300 | 350 |
| 152 | ||
| 159 | ||
| 168 | 350 | |
| 194 | 400 | 400 |
| 219 | ||
| 245 | 500 | 550 |
| 273 | 600 | |
| 325 | 800 | |
| 426 | 700 | 950 |
| 465 | 1000 | |
| 550 | 750 | 1400 |
| 630 |
| Характеристика волнистости | Номинальный диаметр трубы, мм | Значение |
|---|---|---|
| высота волны, мм, не более | До 133 | 3 |
| Св. 133 до 159 вкл. | 4 | |
| Св. 159 до 219 вкл. | 5 | |
| Св. 219 до 325 вкл. | 6 | |
| Св. 325 до 377 вкл. | 7 | |
| Св. 377 до 426 вкл. | 8 | |
| Св. 426 | 9 | |
| длина волны, мм, не менее | До 133 | |
| Св. 133 до 159 вкл. | 12 | |
| Св. 159 до 219 вкл. | 15 | |
| Св. 219 до 325 вкл. | 18 | |
| Св. 325 до 377 вкл. | 21 | |
| Св. 377 до 426 вкл. | 24 | |
| Св. 426 | 27 |
| Номинальный наружный диаметр трубы, мм | Номинальный радиус гиба, мм | Минимальный прямой участок 1, мм | Минимальный прямой участок 2, мм |
|---|---|---|---|
| 32 (гибка отдельных труб) | 75 | 130 | 500 |
| 32 (гибка в блоке) | 335 | 400 | |
| 38 (гибка отдельных труб) | 150 | 150 | 550 |
| 38 (гибка в блоке) | 300 | ||
| 42 (гибка отдельных труб) | 210 | 200 | |
| 42 (гибка в блоке) | 340 | 550 | |
| 50 (гибка в блоке) | 325 | 150 | 500 |
| 57 (гибка в блоке) | 550 | ||
| 60 (гибка отдельных труб) | 270 | 550 | |
| 60 (гибка в блоке) | 320 | 200 | |
| 76 (гибка в блоке) | 350 |
| Марка или сочетание марок стали | Тип металла шва | HB стыковые до 20, мм | HB стыковые свыше 20, мм | HB угловые до 20, мм | HB угловые свыше 20, мм |
|---|---|---|---|---|---|
| 12МХ, 12ХМ, 15ХМ, 20ХМЛ | 09Х1М | 125-250 | 125-240 | 125-250 | 125-240 |
| 12Х1МФ, 20МФЛ | 09Х1МФ, 09Х1М1Ф | 130-260 | 130-250 | 130-260 | 130-250 |
| 15Х1М1Ф, 15Х1М1ФЛ | — | 140-260 | 140-250 | 140-260 | 140-250 |
| Марка стали | Наружный диаметр трубы, мм | Толщина стенки трубы, мм | Отношение радиуса гиба к диаметру | Относительная овальность гиба, % |
|---|---|---|---|---|
| 20, 20ПВ, 15ГС | независимо от диаметра | 10-36 | менее 3 | более 5 |
| — | более 36 | независимо | — | |
| 12МХ, 15ХМ | независимо от диаметра | 12-20 | менее 3 | более 5 |
| Сталь | Способ раздачи | Наружный диаметр трубы мм не более | Толщина стенки трубы мм не более | Раздача проц не более |
|---|---|---|---|---|
| Углеродистая | Вхолодную | 83 | 6 | 6 |
| 84-200 | 8 | 4 | ||
| С нагревом | 300 | 20 | 10 | |
| Низколегированная теплоустойчивая | Вхолодную | 100 | 8 | 4 |
| С нагревом | 10 | |||
| Низколегированная конструкционная | Вхолодную | 200 | 4 | |
| С нагревом | 300 | 20 | 10 | |
| Аустенитная | Вхолодную | 83 | 6 | 6 |
| С нагревом | 84-100 | 10 | 4 | |
| Мартенсито-ферритная | Вхолодную | 100 | 6 |
| Таблица и вид | Наружный диаметр или типоразмер | Номинальная толщина стенки, мм | Шаг труб, мм | Толщина ребра, мм | Материал трубы | Материал полосы |
|---|---|---|---|---|---|---|
| 14.1 гладкие оребрённые | 28 | 3,0-6,0 | 42 | 1,5-6,0 | 20, 20ПВ 15ХМ 12Х1МФ 10CrMo9- 10 13CrMo4- 5 | 20, 12ХМ 15ХМ 13CrMo4-5 10CrMo9-10 12Х1МФ P265GH 09Г2С |
| 66 | ||||||
| 90 | ||||||
| 32 | 3,0-8,0 | 46 | ||||
| 48 | ||||||
| 52 | ||||||
| 70 | ||||||
| 72 | ||||||
| 92 | ||||||
| 36 | 56 | |||||
| 38 | 3,0-6,0 | 50 | ||||
| 60 | ||||||
| 75 | ||||||
| 100 | ||||||
| 42 | 80 | |||||
| 104 | ||||||
| 50 | 3,0-5,0 | 64 | ||||
| 70 | ||||||
| 80 | ||||||
| 88 | ||||||
| 112 | ||||||
| 57 | 3,0-6,0 | 75 | ||||
| 100 | ||||||
| 60 | 80 | |||||
| 100 | ||||||
| 122 | ||||||
| 76 | 3,5-6,0 | 102 | ||||
| 14.2 Экономайзер | 28x4 | — | ±2,0 | до 3 | Сталь 20 | — |
| 32x4 | — | — | ||||
| 32x5 | — | — | ||||
| 32x6 | — | — | ||||
| 42x4 | — | 4 | — |
| Таблица и вид экрана | Обозначение шипования | Dн, мм | Tэ, мм | Dш, мм | N, шт | Tш, мм | N1тр, шт | N1м2, шт | Fш, % |
|---|---|---|---|---|---|---|---|---|---|
| 15.3 гладкий экран | 32/35-10-2-16 | 32 | 35 | 10 | 2 | 16 | 125 | 3472 | 28,3 |
| 32/35-10-2-20 | 20 | 100 | 2778 | 22,5 | |||||
| 32/35-10-2-25 | 25 | 80 | 2290 | 18,0 | |||||
| 36/39-10-2-16 | 36 | 39 | 16 | 125 | 3125 | 25,2 | |||
| 36/39-10-2-20 | 20 | 100 | 2560 | 20,1 | |||||
| 36/39-10-2-25 | 25 | 80 | 2100 | 16,5 | |||||
| 38/41-10-2-16 | 38 | 41 | 16 | 125 | 3050 | 24,0 | |||
| 38/41-10-2-20 | 20 | 100 | 2440 | 19,4 | |||||
| 38/41-10-2-25 | 25 | 80 | 1950 | 15,5 | |||||
| 38/50-10-3-20 | 50 | 3 | 20 | 150 | 3000 | 23,5 | |||
| 42/45-10-2-16 | 42 | 45 | 2 | 16 | 125 | 2780 | 21,8 | ||
| 42/45-12-2-20 | 12 | 20 | 100 | 2220 | 25,1 | ||||
| 42/45-12-2-25 | 25 | 80 | 1770 | 20,0 | |||||
| 50/54-10-4-20 | 50 | 54 | 10 | 4 | 20 | 200 | 3700 | 29,1 | |
| 50/54-12-3-25 | 12 | 3 | 25 | 120 | 2200 | 25,0 | |||
| 50/54-12-4-25 | 4 | 160 | 2960 | 33,2 | |||||
| 50/54-12-4-30 | 30 | 133 | 2460 | 27,8 | |||||
| 57/60-10-4-16 | 57 | 60 | 10 | 16 | 260 | 4167 | 32,7 | ||
| 57/60-10-4-20 | 20 | 200 | 3334 | 26,2 | |||||
| 57/60-12-3-25 | 12 | 3 | 25 | 120 | 2000 | 22,6 | |||
| 57/60-12-4-25 | 4 | 160 | 2667 | 30,1 | |||||
| 57/60-12-4-30 | 30 | 133 | 2217 | 25,1 | |||||
| 60/64-12-3-25 | 60 | 64 | 3 | 25 | 120 | 1880 | 21,2 | ||
| 60/64-10-4-16 | 10 | 4 | 16 | 250 | 3906 | 30,7 | |||
| 60/64-10-4-20 | 20 | 200 | 3126 | 24,5 | |||||
| 60/64-12-4-25 | 12 | 25 | 160 | 2501 | 26,3 | ||||
| 60/64-12-4-30 | 30 | 133 | 2217 | 25,1 | |||||
| 76/113-12-7-25 | 76 | 113 | 7 | 25 | 280 | 2500 | 26,3 | ||
| 15.4-15.5 цельносварной экран | 32/46-10-2-20П* | 32 | 46 | 10 | 2 | 20 | 100 | 3260 | 25,6 |
| 32/46-10-2-25П* | 25 | 80 | 2600 | 20,4 | |||||
| 32/46-10-3-16 | 48 | 3 | 16 | 188 | 4087 | 32,1 | |||
| 32/46-10-3-20 | 20 | 150 | 3260 | 25,6 | |||||
| 32/46-10-3-25 | 25 | 120 | 2600 | 20,4 | |||||
| 32/48-10-2-20П* | 20 | 100 | 3125 | 24,5 | |||||
| 32/48-10-2-25П* | 25 | 80 | 2500 | 19,6 | |||||
| 32/48-10-3-16 | 16 | 188 | 3917 | 30,1 | |||||
| 32/48-10-3-20 | 20 | 150 | 3125 | 24,5 | |||||
| 32/48-10-3-25 | 25 | 120 | 2600 | 20,4 | |||||
| 36/50-10-2-20П* | 36 | 50 | 2 | 20 | 100 | 3000 | 28,5 | ||
| 36/50-10-2-25П* | 25 | 80 | 2400 | 18,8 | |||||
| 36/50-10-3-25 | 3 | 120 | |||||||
| 38/50-10-2-20П* | 38 | 2 | 20 | 100 | 3000 | 23,5 | |||
| 38/50-10-2-25П* | 25 | 80 | 2400 | 18,8 | |||||
| 38/50-10-3-16 | 3 | 16 | 188 | 3760 | 29,5 | ||||
| 38/50-10-3-20 | 20 | 150 | 3000 | 23,5 | |||||
| 38/50-10-3-25 | 25 | 120 | 2400 | 18,8 | |||||
| 38/60-10-3-20 | 60 | 20 | 150 | 2500 | 19,5 | ||||
| 50/70-10-3-20 | 50 | 70 | 2850 | 22,3 | |||||
| 50/70-10-3-25П* | 120 | 2550 | 20,0 | ||||||
| 50/70-12-3-20П* | 12 | 150 | 2850 | 22,5 |
| Таблица и случай | Марка стали | Нормализация температура, °C | Нормализация продолжительность | Отпуск температура, °C | Отпуск продолжительность |
|---|---|---|---|---|---|
| 19.2 после холодного формоизменения | 20, 20ПВ | — | — | 600-650 | 2 мин на 1 мм номин. толщины стенки, но не менее 30 мин |
| 12МХ, 15ГС, 16ГС | — | — | 650-680 | — | |
| 12МХ, 15ХМ | — | — | 680-730 | — | |
| 12Х1МФ | — | — | 720-750 | 1,5 мин на 1 мм номин. толщины стенки, но не менее 1 ч | |
| 15Х1М1Ф | — | — | 730-760 | — | |
| 12Х2МФСР | — | — | 750-780 | не менее 2 ч | |
| 10Х9МФБ-Ш, 10Х9МФБ | — | — | 730-760 | не менее 0,5 ч | |
| 12Х11В2МФ | — | — | 750-780 | не менее 3 ч | |
| 12Х18Н12Т | — | — | 1100-1150 °C | 2 мин на 1 мм номинальной толщины, но не менее 30 мин | |
| 13CrMo4-5 10CrMo9-10 | — | — | 700-730 | не менее 1 ч | |
| 10Х13Г12БС2Н2Д2 (ДИ-59) | — | — | аустенизация при температуре 1050-1080 °C с выдержкой 2 мин на 1 мм номинальной толщины, но не менее 30 мин | — | |
| 19.3 после горячего формоизменения | 20, 20ПВ | 920-950 | 0,5 мин на 1 мм номин. толщины стенки, но не менее 30 мин | - | см. примечание |
| 15ГС | 900-930 | — | 650-680 | — | |
| 12МХ, 15ХМ | 930-960 | 0,75-1,00 мин на 1 мм номин. толщины стенки, но не менее 1 ч | 680-730 | не менее 30 мин | |
| 12Х1МФ | 950-1030 | — | 700-750 | не менее 1 ч | |
| 15Х1М1Ф | 970-1070 | — | 730-760 | не менее 5 ч | |
| 12Х2МФСР | 950-980 | не менее 2 ч | 750-780 | не менее 2 ч | |
| 10Х9МФБ-Ш, 10Х9МФБ | 1040-1080 | не менее 0,5 ч | 730-780 | не менее 3 ч | |
| 12Х11В2МФ | 1020-1050 | не менее 3 ч | 750-780 | ||
| 13CrMo4-5, 10CrMo9-10 | 950-980 | 1 мин на 1 мм номин. толщины стенки, но не менее 1 ч | 700-730 | не менее 1 ч | |
| 12Х18Н12Т | Аустенизация | — | - | - | |
| 10Х13Г12БС2Н2Д2 (ДИ-59) | 1060-1080 | — | — | — |
Изготавливается по
| Документ | Название |
|---|---|
| СТО ЦКТИ 10.002-2007 | Элементы трубные поверхностей нагрева, трубы соединительные в пределах котла и коллекторы стационарных котлов. Общие технические требования к изготовлению |
Оборудование декларировано и сертифицировано по ТР ТС 032 и ТР ТС 010; системы менеджмента — ISO 9001 (качество), ISO 45001 (охрана труда), ИнтерГазСерт; технологии сварки аттестованы НАКС. Все документы
Преимущества работы с ПЗЭМ
Собственные производственные площади
Сертификаты «ИНТЕРГАЗСЕРТ» ПАО «Газпром», ИНТИ
Комплексные поставки оборудования
Работаем с крупными проектами (НПЗ, ГРЭС, АЭС, ГЭС и др.)
Гарантия до 36 месяцев
Похожее оборудование

Справочная информация
Пароперегреватель нагревает насыщенный пар выше температуры насыщения. По устройству это трубный элемент поверхности нагрева котла.
Цену рассчитываем под ваши параметры по опросному листу: скачайте его, заполните и приложите к заявке. Срок изготовления — 60–90 дней, гарантия — от 12 до 36 месяцев.
Оставить заявку на оборудование