Подогреватель газа
- Срок изготовления:
- 45–60 дней
- Гарантия:
- от 12 до 36 месяцев
- Доставка:
- По России, в страны СНГ и дальнее зарубежье


Видео с производства
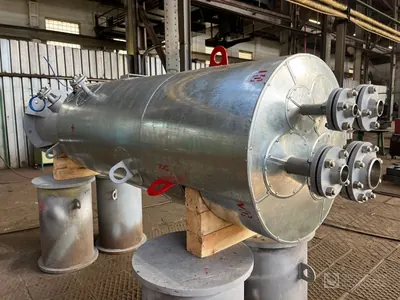
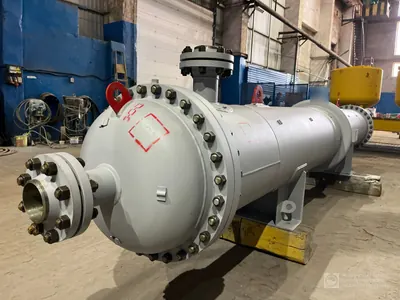
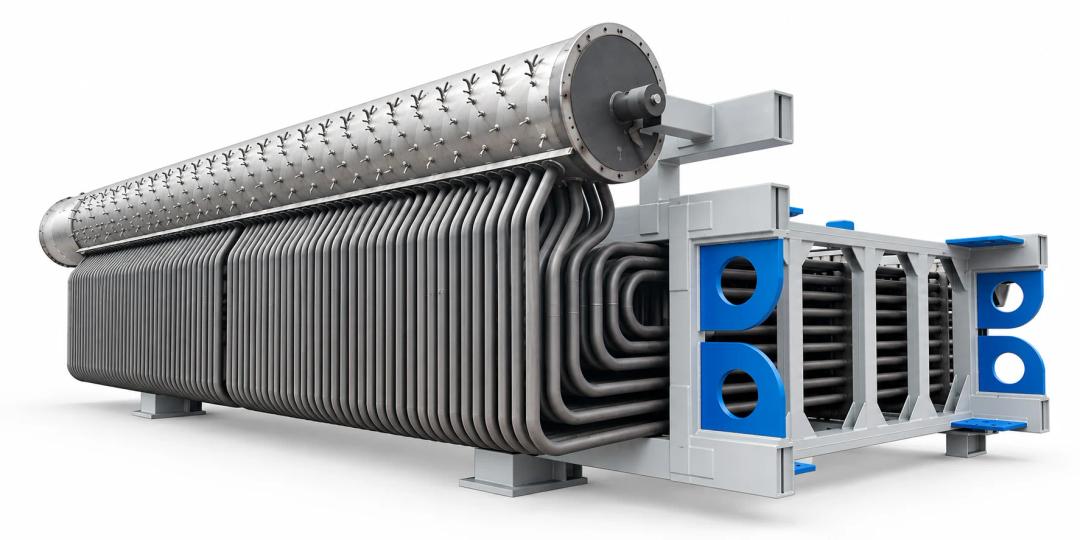
Изготавливаем подогреватели газа под проект заказчика. Например, мы изготовили подогреватель, который нагревает газ регенерации теплом дымовых газов. Газ идёт по трубам и нагревается со 180 до 350 °С, а дымовые газы проходят межтрубным пространством со стороны газохода и остывают с 600 до 560 °С.
Обе среды — горючие агрессивные газы на серной основе 3-го класса опасности, и на коррозию за срок службы мы заложили в стенки прибавку 1,5 мм. Подогреватель рассчитали на давление 0,1 МПа и температуру 650 °С, вместимость трубного пространства — 17,7 м³. Изготовили его как единичное изделие.
Поставляем подогреватели комплектно — вместе с узлами и комплектующими для проекта.
| Группа изделий | Давление среды, МПа | Температура среды, °C | Оговорка |
|---|---|---|---|
| I | свыше 10,0 | свыше 450 | — |
| II | свыше 4,0 до 10,0 включ. | до 450 включ. | — |
| III | от 0,07 до 4,0 включ. | до 300 | при наличии пароперегревателя — до 450 |
| Обозначение шипования | Графа | Значение в артикуле | Значение в графе | Таблица |
|---|---|---|---|---|
| 32/46-10-3-16 | tэ | 46 | 48 | 15.4-15.5 цельносварной экран |
| 32/46-10-3-20 | ||||
| 32/46-10-3-25 | ||||
| 32/48-10-2-20П* | n | 2 | 3 | |
| 32/48-10-2-25П* | ||||
| 50/70-10-3-25П* | tш | 25 | 20 | |
| 50/70-10-4-16 | dш | 10 | 30 |
| Величина | Значение |
|---|---|
| номинальный наружный диаметр трубы, мм | 16 |
| 20 | |
| 22 | |
| 25 | |
| 28 | |
| 32 | |
| 36 | |
| 38 | |
| 42 | |
| 45 | |
| 48 | |
| 50 | |
| 51 | |
| 57 | |
| 60 | |
| 76 | |
| 83 | |
| 89 | |
| 108 | |
| 121 | |
| 127 | |
| 133 | |
| 140 | |
| 152 | |
| 159 | |
| 168 | |
| 194 | |
| 219 | |
| 245 | |
| 273 | |
| 325 | |
| 426 | |
| 465 | |
| 550 | |
| 630 |
| Марка как напечатана | Марка нормализованная к кириллице | Содержит латинские буквы | Смешаны два алфавита | Где встречается |
|---|---|---|---|---|
| 09Г2С | 09Г2С | нет | нет | материал полосы оребрения |
| 1 Допускается проведение отпуска сталей марок 20 | 1 Допускается проведение отпуска сталей марок 20 | термообработка после холодного формоизменения | ||
| 1 Значение твердости металла контролируемого шва определяется как среднее | 1 Значение твердости металла контролируемого шва определяется как среднее | твёрдость металла шва | ||
| 10CrMo9-10 | 10CrMo9-10 | ДА — ОПАСНО | да | материал оребрённой трубы; материал полосы оребрения; термообработка после горячего формоизменения; термообработка после холодного формоизменения |
| 10Х13Г12БС2Н2Д2 | 10Х13Г12БС2Н2Д2 | нет | нет | термообработка после горячего формоизменения; термообработка после холодного формоизменения |
| 10Х9МФБ | 10Х9МФБ | |||
| 10Х9МФБ-Ш | 10Х9МФБ-Ш | |||
| 12МХ | 12МХ | овальность гибов; твёрдость металла шва; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 12Х11В2МФ | 12Х11В2МФ | термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 12Х18Н12Т | 12Х18Н12Т | |||
| 12Х1МФ | 12Х1МФ | материал оребрённой трубы; материал полосы оребрения; твёрдость металла шва; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 12Х2МФСР | 12Х2МФСР | термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 12Х2МФСР с помощью электронагрева по технологии | 12Х2МФСР с помощью электронагрева по технологии | термообработка после холодного формоизменения | ||
| 12ХМ | 12ХМ | материал полосы оребрения; твёрдость металла шва | ||
| 13CrMo4-5 | 13CrMo4-5 | ДА — ОПАСНО | да | материал оребрённой трубы; материал полосы оребрения; термообработка после горячего формоизменения; термообработка после холодного формоизменения |
| 15ГС | 15ГС | нет | нет | овальность гибов; термообработка после горячего формоизменения; термообработка после холодного формоизменения |
| 15ГС устанавливается | 15ГС устанавливается | термообработка после горячего формоизменения | ||
| 15Х1М1Ф | 15Х1М1Ф | ДА — ОПАСНО | да | термообработка после холодного формоизменения |
| нет | нет | твёрдость металла шва; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 15Х1М1Ф или | 15Х1М1Ф или | твёрдость металла шва | ||
| 15Х1М1ФЛ | 15Х1М1ФЛ | |||
| 15Х1М1ФЛ со | 15Х1М1ФЛ со | |||
| 15ХМ | 15ХМ | материал оребрённой трубы; материал полосы оребрения; овальность гибов; твёрдость металла шва; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 16ГС | 16ГС | термообработка после холодного формоизменения | ||
| 2 Для стали 12Х1МФ при местной термообработке с помощью | 2 Для стали 12Х1МФ при местной термообработке с помощью | |||
| 2 Результаты замеров твердости на отдельных участках шва не должны | 2 Результаты замеров твердости на отдельных участках шва не должны | твёрдость металла шва | ||
| 20 | 20 | материал оребрённой трубы; материал полосы оребрения; овальность гибов; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 20МФЛ | 20МФЛ | твёрдость металла шва | ||
| 20ПВ | 20ПВ | материал оребрённой трубы; овальность гибов; термообработка после горячего формоизменения; термообработка после холодного формоизменения | ||
| 20ХМЛ | 20ХМЛ | твёрдость металла шва | ||
| P265GH | P265GH | да | материал полосы оребрения | |
| ДИ-59 | ДИ-59 | нет | термообработка после горячего формоизменения; термообработка после холодного формоизменения | |
| Примечание -Необходимость отпуска сталей марок 20 | Примечание -Необходимость отпуска сталей марок 20 | термообработка после горячего формоизменения | ||
| Сталь 20 | Сталь 20 | материал оребрённой трубы | ||
| более чем на 6 НВ от | более чем на 6 НВ от | твёрдость металла шва | ||
| величины нижнего предела и на 40 НВ от величины верхнего предела. | величины нижнего предела и на 40 НВ от величины верхнего предела. | |||
| с 15Х1М1Ф или | с 15Х1М1Ф или | |||
| электронагрева допускается снижение температуры отпуска до 700-740 °C. | электронагрева допускается снижение температуры отпуска до 700-740 °C. | термообработка после холодного формоизменения |
| Номинальный наружный диаметр трубы, мм | Минимальный прямой участок A, мм | Минимальный прямой участок B, мм |
|---|---|---|
| 16 | 45 | 50 |
| 20 | 50 | |
| 22 | ||
| 25 | ||
| 28 | 70 | 100 |
| 32 | ||
| 36 | ||
| 38 | ||
| 42 | 80 | |
| 45 | ||
| 48 | ||
| 50 | 85 | 120 |
| 51 | ||
| 57 | ||
| 60 | 90 | |
| 76 | 115 | 125 |
| 83 | 125 | |
| 89 | ||
| 108 | ||
| 121 | 250 | 250 |
| 127 | ||
| 133 | ||
| 140 | 300 | 350 |
| 152 | ||
| 159 | ||
| 168 | 350 | |
| 194 | 400 | 400 |
| 219 | ||
| 245 | 500 | 550 |
| 273 | 600 | |
| 325 | 800 | |
| 426 | 700 | 950 |
| 465 | 1000 | |
| 550 | 750 | 1400 |
| 630 |
| Характеристика волнистости | Номинальный диаметр трубы, мм | Значение |
|---|---|---|
| высота волны, мм, не более | До 133 | 3 |
| Св. 133 до 159 вкл. | 4 | |
| Св. 159 до 219 вкл. | 5 | |
| Св. 219 до 325 вкл. | 6 | |
| Св. 325 до 377 вкл. | 7 | |
| Св. 377 до 426 вкл. | 8 | |
| Св. 426 | 9 | |
| длина волны, мм, не менее | До 133 | |
| Св. 133 до 159 вкл. | 12 | |
| Св. 159 до 219 вкл. | 15 | |
| Св. 219 до 325 вкл. | 18 | |
| Св. 325 до 377 вкл. | 21 | |
| Св. 377 до 426 вкл. | 24 | |
| Св. 426 | 27 |
| Номинальный наружный диаметр трубы, мм | Номинальный радиус гиба, мм | Минимальный прямой участок 1, мм | Минимальный прямой участок 2, мм |
|---|---|---|---|
| 32 (гибка отдельных труб) | 75 | 130 | 500 |
| 32 (гибка в блоке) | 335 | 400 | |
| 38 (гибка отдельных труб) | 150 | 150 | 550 |
| 38 (гибка в блоке) | 300 | ||
| 42 (гибка отдельных труб) | 210 | 200 | |
| 42 (гибка в блоке) | 340 | 550 | |
| 50 (гибка в блоке) | 325 | 150 | 500 |
| 57 (гибка в блоке) | 550 | ||
| 60 (гибка отдельных труб) | 270 | 550 | |
| 60 (гибка в блоке) | 320 | 200 | |
| 76 (гибка в блоке) | 350 |
| Марка или сочетание марок стали | Тип металла шва | HB стыковые до 20, мм | HB стыковые свыше 20, мм | HB угловые до 20, мм | HB угловые свыше 20, мм |
|---|---|---|---|---|---|
| 12МХ, 12ХМ, 15ХМ, 20ХМЛ | 09Х1М | 125-250 | 125-240 | 125-250 | 125-240 |
| 12Х1МФ, 20МФЛ | 09Х1МФ, 09Х1М1Ф | 130-260 | 130-250 | 130-260 | 130-250 |
| 15Х1М1Ф, 15Х1М1ФЛ | — | 140-260 | 140-250 | 140-260 | 140-250 |
| Марка стали | Наружный диаметр трубы, мм | Толщина стенки трубы, мм | Отношение радиуса гиба к диаметру | Относительная овальность гиба, % |
|---|---|---|---|---|
| 20, 20ПВ, 15ГС | независимо от диаметра | 10-36 | менее 3 | более 5 |
| — | более 36 | независимо | — | |
| 12МХ, 15ХМ | независимо от диаметра | 12-20 | менее 3 | более 5 |
| Сталь | Способ раздачи | Наружный диаметр трубы мм не более | Толщина стенки трубы мм не более | Раздача проц не более |
|---|---|---|---|---|
| Углеродистая | Вхолодную | 83 | 6 | 6 |
| 84-200 | 8 | 4 | ||
| С нагревом | 300 | 20 | 10 | |
| Низколегированная теплоустойчивая | Вхолодную | 100 | 8 | 4 |
| С нагревом | 10 | |||
| Низколегированная конструкционная | Вхолодную | 200 | 4 | |
| С нагревом | 300 | 20 | 10 | |
| Аустенитная | Вхолодную | 83 | 6 | 6 |
| С нагревом | 84-100 | 10 | 4 | |
| Мартенсито-ферритная | Вхолодную | 100 | 6 |
| Таблица и вид | Наружный диаметр или типоразмер | Номинальная толщина стенки, мм | Шаг труб, мм | Толщина ребра, мм | Материал трубы | Материал полосы |
|---|---|---|---|---|---|---|
| 14.1 гладкие оребрённые | 28 | 3,0-6,0 | 42 | 1,5-6,0 | 20, 20ПВ 15ХМ 12Х1МФ 10CrMo9- 10 13CrMo4- 5 | 20, 12ХМ 15ХМ 13CrMo4-5 10CrMo9-10 12Х1МФ P265GH 09Г2С |
| 66 | ||||||
| 90 | ||||||
| 32 | 3,0-8,0 | 46 | ||||
| 48 | ||||||
| 52 | ||||||
| 70 | ||||||
| 72 | ||||||
| 92 | ||||||
| 36 | 56 | |||||
| 38 | 3,0-6,0 | 50 | ||||
| 60 | ||||||
| 75 | ||||||
| 100 | ||||||
| 42 | 80 | |||||
| 104 | ||||||
| 50 | 3,0-5,0 | 64 | ||||
| 70 | ||||||
| 80 | ||||||
| 88 | ||||||
| 112 | ||||||
| 57 | 3,0-6,0 | 75 | ||||
| 100 | ||||||
| 60 | 80 | |||||
| 100 | ||||||
| 122 | ||||||
| 76 | 3,5-6,0 | 102 | ||||
| 14.2 Экономайзер | 28x4 | — | ±2,0 | до 3 | Сталь 20 | — |
| 32x4 | — | — | ||||
| 32x5 | — | — | ||||
| 32x6 | — | — | ||||
| 42x4 | — | 4 | — |
| Таблица и вид экрана | Обозначение шипования | Dн, мм | Tэ, мм | Dш, мм | N, шт | Tш, мм | N1тр, шт | N1м2, шт | Fш, % |
|---|---|---|---|---|---|---|---|---|---|
| 15.3 гладкий экран | 32/35-10-2-16 | 32 | 35 | 10 | 2 | 16 | 125 | 3472 | 28,3 |
| 32/35-10-2-20 | 20 | 100 | 2778 | 22,5 | |||||
| 32/35-10-2-25 | 25 | 80 | 2290 | 18,0 | |||||
| 36/39-10-2-16 | 36 | 39 | 16 | 125 | 3125 | 25,2 | |||
| 36/39-10-2-20 | 20 | 100 | 2560 | 20,1 | |||||
| 36/39-10-2-25 | 25 | 80 | 2100 | 16,5 | |||||
| 38/41-10-2-16 | 38 | 41 | 16 | 125 | 3050 | 24,0 | |||
| 38/41-10-2-20 | 20 | 100 | 2440 | 19,4 | |||||
| 38/41-10-2-25 | 25 | 80 | 1950 | 15,5 | |||||
| 38/50-10-3-20 | 50 | 3 | 20 | 150 | 3000 | 23,5 | |||
| 42/45-10-2-16 | 42 | 45 | 2 | 16 | 125 | 2780 | 21,8 | ||
| 42/45-12-2-20 | 12 | 20 | 100 | 2220 | 25,1 | ||||
| 42/45-12-2-25 | 25 | 80 | 1770 | 20,0 | |||||
| 50/54-10-4-20 | 50 | 54 | 10 | 4 | 20 | 200 | 3700 | 29,1 | |
| 50/54-12-3-25 | 12 | 3 | 25 | 120 | 2200 | 25,0 | |||
| 50/54-12-4-25 | 4 | 160 | 2960 | 33,2 | |||||
| 50/54-12-4-30 | 30 | 133 | 2460 | 27,8 | |||||
| 57/60-10-4-16 | 57 | 60 | 10 | 16 | 260 | 4167 | 32,7 | ||
| 57/60-10-4-20 | 20 | 200 | 3334 | 26,2 | |||||
| 57/60-12-3-25 | 12 | 3 | 25 | 120 | 2000 | 22,6 | |||
| 57/60-12-4-25 | 4 | 160 | 2667 | 30,1 | |||||
| 57/60-12-4-30 | 30 | 133 | 2217 | 25,1 | |||||
| 60/64-12-3-25 | 60 | 64 | 3 | 25 | 120 | 1880 | 21,2 | ||
| 60/64-10-4-16 | 10 | 4 | 16 | 250 | 3906 | 30,7 | |||
| 60/64-10-4-20 | 20 | 200 | 3126 | 24,5 | |||||
| 60/64-12-4-25 | 12 | 25 | 160 | 2501 | 26,3 | ||||
| 60/64-12-4-30 | 30 | 133 | 2217 | 25,1 | |||||
| 76/113-12-7-25 | 76 | 113 | 7 | 25 | 280 | 2500 | 26,3 | ||
| 15.4-15.5 цельносварной экран | 32/46-10-2-20П* | 32 | 46 | 10 | 2 | 20 | 100 | 3260 | 25,6 |
| 32/46-10-2-25П* | 25 | 80 | 2600 | 20,4 | |||||
| 32/46-10-3-16 | 48 | 3 | 16 | 188 | 4087 | 32,1 | |||
| 32/46-10-3-20 | 20 | 150 | 3260 | 25,6 | |||||
| 32/46-10-3-25 | 25 | 120 | 2600 | 20,4 | |||||
| 32/48-10-2-20П* | 20 | 100 | 3125 | 24,5 | |||||
| 32/48-10-2-25П* | 25 | 80 | 2500 | 19,6 | |||||
| 32/48-10-3-16 | 16 | 188 | 3917 | 30,1 | |||||
| 32/48-10-3-20 | 20 | 150 | 3125 | 24,5 | |||||
| 32/48-10-3-25 | 25 | 120 | 2600 | 20,4 | |||||
| 36/50-10-2-20П* | 36 | 50 | 2 | 20 | 100 | 3000 | 28,5 | ||
| 36/50-10-2-25П* | 25 | 80 | 2400 | 18,8 | |||||
| 36/50-10-3-25 | 3 | 120 | |||||||
| 38/50-10-2-20П* | 38 | 2 | 20 | 100 | 3000 | 23,5 | |||
| 38/50-10-2-25П* | 25 | 80 | 2400 | 18,8 | |||||
| 38/50-10-3-16 | 3 | 16 | 188 | 3760 | 29,5 | ||||
| 38/50-10-3-20 | 20 | 150 | 3000 | 23,5 | |||||
| 38/50-10-3-25 | 25 | 120 | 2400 | 18,8 | |||||
| 38/60-10-3-20 | 60 | 20 | 150 | 2500 | 19,5 | ||||
| 50/70-10-3-20 | 50 | 70 | 2850 | 22,3 | |||||
| 50/70-10-3-25П* | 120 | 2550 | 20,0 | ||||||
| 50/70-12-3-20П* | 12 | 150 | 2850 | 22,5 |
| Таблица и случай | Марка стали | Нормализация температура, °C | Нормализация продолжительность | Отпуск температура, °C | Отпуск продолжительность |
|---|---|---|---|---|---|
| 19.2 после холодного формоизменения | 20, 20ПВ | — | — | 600-650 | 2 мин на 1 мм номин. толщины стенки, но не менее 30 мин |
| 12МХ, 15ГС, 16ГС | — | — | 650-680 | — | |
| 12МХ, 15ХМ | — | — | 680-730 | — | |
| 12Х1МФ | — | — | 720-750 | 1,5 мин на 1 мм номин. толщины стенки, но не менее 1 ч | |
| 15Х1М1Ф | — | — | 730-760 | — | |
| 12Х2МФСР | — | — | 750-780 | не менее 2 ч | |
| 10Х9МФБ-Ш, 10Х9МФБ | — | — | 730-760 | не менее 0,5 ч | |
| 12Х11В2МФ | — | — | 750-780 | не менее 3 ч | |
| 12Х18Н12Т | — | — | 1100-1150 °C | 2 мин на 1 мм номинальной толщины, но не менее 30 мин | |
| 13CrMo4-5 10CrMo9-10 | — | — | 700-730 | не менее 1 ч | |
| 10Х13Г12БС2Н2Д2 (ДИ-59) | — | — | аустенизация при температуре 1050-1080 °C с выдержкой 2 мин на 1 мм номинальной толщины, но не менее 30 мин | — | |
| 19.3 после горячего формоизменения | 20, 20ПВ | 920-950 | 0,5 мин на 1 мм номин. толщины стенки, но не менее 30 мин | - | см. примечание |
| 15ГС | 900-930 | — | 650-680 | — | |
| 12МХ, 15ХМ | 930-960 | 0,75-1,00 мин на 1 мм номин. толщины стенки, но не менее 1 ч | 680-730 | не менее 30 мин | |
| 12Х1МФ | 950-1030 | — | 700-750 | не менее 1 ч | |
| 15Х1М1Ф | 970-1070 | — | 730-760 | не менее 5 ч | |
| 12Х2МФСР | 950-980 | не менее 2 ч | 750-780 | не менее 2 ч | |
| 10Х9МФБ-Ш, 10Х9МФБ | 1040-1080 | не менее 0,5 ч | 730-780 | не менее 3 ч | |
| 12Х11В2МФ | 1020-1050 | не менее 3 ч | 750-780 | ||
| 13CrMo4-5, 10CrMo9-10 | 950-980 | 1 мин на 1 мм номин. толщины стенки, но не менее 1 ч | 700-730 | не менее 1 ч | |
| 12Х18Н12Т | Аустенизация | — | - | - | |
| 10Х13Г12БС2Н2Д2 (ДИ-59) | 1060-1080 | — | — | — |
Изготавливается по
| Документ | Название |
|---|---|
| СТО ЦКТИ 10.002-2007 | Элементы трубные поверхностей нагрева, трубы соединительные в пределах котла и коллекторы стационарных котлов. Общие технические требования к изготовлению |
Подтверждение соответствия
- Сертификат ТР ТС 032 — подогреватель газа 51Е05Открыть
- Декларация ТР ТС 010 — подогреватель газа 51Е05Открыть
Оборудование декларировано и сертифицировано по ТР ТС 032 и ТР ТС 010; системы менеджмента — ISO 9001 (качество), ISO 45001 (охрана труда), ИнтерГазСерт; технологии сварки аттестованы НАКС. Все документы
Преимущества работы с ПЗЭМ
Собственные производственные площади
Сертификаты «ИНТЕРГАЗСЕРТ» ПАО «Газпром», ИНТИ
Комплексные поставки оборудования
Работаем с крупными проектами (НПЗ, ГРЭС, АЭС, ГЭС и др.)
Гарантия до 36 месяцев
Конструкция
В изготовленном нами подогревателе два пространства: по трубному идёт нагреваемый газ, по межтрубному со стороны газохода — дымовые газы. Размеры и штуцера каждого подогревателя определяет проект под ваши условия.
Сертификация и надзор
Подогреватели газа изготавливаем по собственным техническим условиям ТУ 3612-002-85873787-2023. Соответствие изготовленного подогревателя 51Е05 мы подтвердили сертификатом ЕАЭС по ТР ТС 032 для категории 4 и декларацией ЕАЭС по ТР ТС 010. Оба документа выданы на это изделие.
Контроль качества
Каждый подогреватель испытываем пробным давлением; трубное пространство изготовленного подогревателя испытали гидравлическим давлением 0,57 МПа. Сварные швы проверяем радиографией или ультразвуком, а контрольные сварные соединения — на растяжение и изгиб.
Похожее оборудование

Справочная информация
Например, мы изготовили подогреватель, который нагревает газ регенерации теплом дымовых газов.
В изготовленном нами подогревателе два пространства: по трубному идёт нагреваемый газ, по межтрубному со стороны газохода — дымовые газы. Размеры и штуцера каждого подогревателя определяет проект под ваши условия.
Подогреватели газа изготавливаем по собственным техническим условиям ТУ 3612-002-85873787-2023. Соответствие изготовленного подогревателя 51Е05 мы подтвердили сертификатом ЕАЭС по ТР ТС 032 для категории 4 и декларацией ЕАЭС по ТР ТС 010. Оба документа выданы на это изделие.
Каждый подогреватель испытываем пробным давлением; трубное пространство изготовленного подогревателя испытали гидравлическим давлением 0,57 МПа. Сварные швы проверяем радиографией или ультразвуком, а контрольные сварные соединения — на растяжение и изгиб.
Цену рассчитываем под ваши параметры по опросному листу: скачайте его, заполните и приложите к заявке. Срок изготовления — 60–90 дней, гарантия — от 12 до 36 месяцев.
Оставить заявку на оборудование